Procedura LOTO w zakładzie: jak bezpiecznie odłączyć energię i zapobiec wypadkom podczas serwisu maszyn?
Procedura LOTO zapobiega wypadkom, bo odcina maszynę od wszystkich źródeł energii, blokuje ją kłódką i wymaga potwierdzenia, że energii już nie ma. Dzięki temu nikt nie uruchomi urządzenia, gdy serwisant jest w strefie zagrożenia. Poniżej sześć kroków, podstawy prawne w Polsce i błędy, które najczęściej wychodzą w audytach.
Czym jest LOTO (Lockout/Tagout) i po co stosować je w zakładzie przemysłowym?
LOTO (Lockout/Tagout) to procedura bezpiecznej izolacji maszyny na czas serwisu. Obejmuje wyłączenie urządzenia, odcięcie każdego źródła energii, założenie osobistej kłódki i oznaczenia oraz sprawdzenie, że energia resztkowa została zneutralizowana. Pracę rozpoczyna się dopiero po weryfikacji zera energii, a blokadę zdejmuje ta sama osoba, która ją założyła.
Wyobraź sobie serwisanta, który wymienia łożysko w przenośniku. Maszyna jest zatrzymana przyciskiem STOP. Kolega z drugiej zmiany nie wie o serwisie i uruchamia linię z pulpitu. Nikt tu nie złamał zasad z premedytacją. Zabrakło jednego: fizycznej blokady, której nie da się obejść jednym kliknięciem.
💡 Może Cię zainteresować: Czym jest przerywacz płomienia w strefie Ex? Kluczowy element ochrony przeciwwybuchowej!
| Błędne rozumowanie: „Wyłącznik STOP zatrzymał maszynę, więc można wchodzić.” |
| Poprawnie: „Wyłącznik zatrzymał napęd, ale sprężone powietrze i opadający element nadal grożą urazem. Blokujemy zawór, spuszczamy ciśnienie i sprawdzamy manometr.” |
Czy procedura LOTO jest obowiązkowa w Polsce i jakie przepisy jej wymagają?
Nazwa „LOTO” nie występuje w polskich przepisach, ale obowiązek bezpiecznej izolacji energii przy pracach serwisowych już tak. Wynika z przepisów o maszynach, z ogólnych obowiązków pracodawcy i z norm. LOTO to po prostu najlepiej opisana metoda, żeby ten obowiązek spełnić.
Zapewnij swojej firmie ocenę zagrożeń, która realnie podnosi poziom bezpieczeństwa.
| Dokument | Czego dotyczy | Znaczenie w praktyce |
|---|---|---|
| Dyrektywa 2006/42/WE, zał. I pkt 1.6.3–1.6.4 | projektowanie maszyn: odłączanie od źródeł energii, interwencja operatora | producent musi zapewnić możliwość odcięcia energii |
| Rozporządzenie Ministra Gospodarki z 21.10.2008 (Dz.U. 2008 nr 199, poz. 1228) | zasadnicze wymagania dla maszyn | polskie wdrożenie dyrektywy maszynowej |
| Rozporządzenie Ministra Gospodarki z 30.10.2002 (Dz.U. 2002 nr 191, poz. 1596) | minimalne wymagania BHP dla maszyn używanych przez pracowników | pracodawca zapewnia bezpieczną obsługę i serwis |
| PN-EN ISO 14118:2018 | unikanie niespodziewanego uruchomienia | punkt odniesienia dla procedur (następca PN-EN 1037) |
| Rozporządzenie Ministra Energii z 28.08.2019 (Dz.U. 2019 poz. 1830) i PN-EN 50110-1 | prace przy urządzeniach energetycznych i elektrycznych | zasady wyłączania i zabezpieczania przed załączeniem |
| OSHA 29 CFR 1910.147 | wzorzec procedury (USA) | nie obowiązuje w Polsce, używany jako model |
Do tego dochodzą ogólne przepisy BHP, w tym rozporządzenie Ministra Pracy i Polityki Socjalnej z 26 września 1997 r. w sprawie ogólnych przepisów bezpieczeństwa i higieny pracy. Normy z listy dotyczą także sprzętu: PN-EN 60204-1 (wyposażenie elektryczne maszyn) oraz PN-EN ISO 4413 i 4414 (hydraulika i pneumatyka). Aktualne brzmienie aktów sprawdzisz w ISAP, a wydania norm w PKN.
Jedna uwaga o przyszłości: dyrektywę maszynową zastąpi rozporządzenie (UE) 2023/1230, które stosuje się od 20 stycznia 2027 r. Zasada odłączania maszyny od energii pozostaje w nim ta sama. Więcej o wymaganiach dla maszyn opisujemy przy usłudze ocena zgodności maszyn.
Jak wygląda procedura LOTO krok po kroku: 6 etapów od wyłączenia do zera energii?
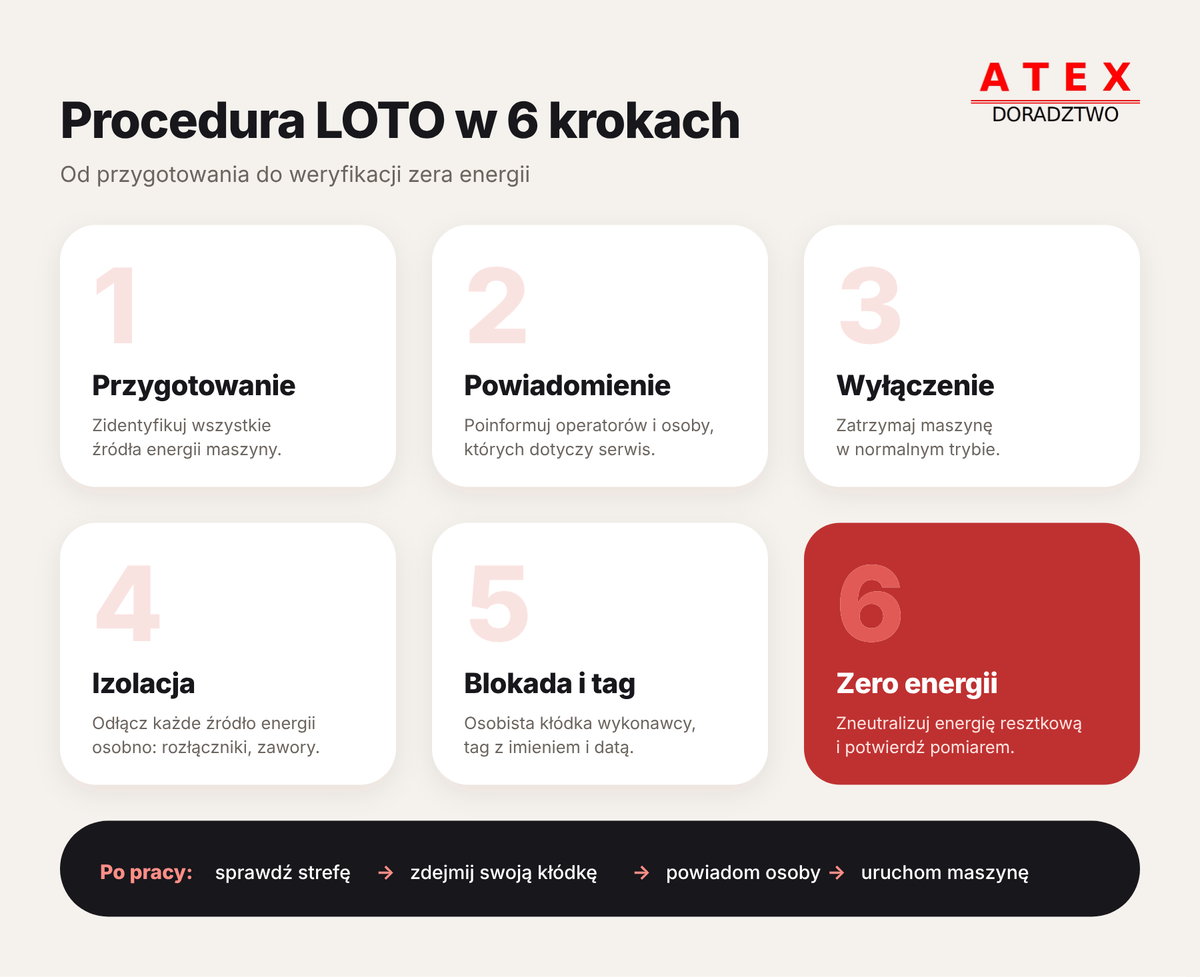
Model OSHA, sprowadzony do praktyki zakładu, daje sześć kroków. Żaden z nich nie jest opcjonalny, a krok szósty decyduje, czy procedura w ogóle działa.
- Przygotowanie. Zidentyfikuj wszystkie źródła energii maszyny. Najlepiej robić to na podstawie karty lub instrukcji LOTO przygotowanej dla tej konkretnej maszyny, a nie „z głowy”.
- Powiadomienie. Poinformuj operatorów i osoby, których praca może być dotknięta serwisem. Maszyna przestaje być dostępna dla produkcji.
- Wyłączenie. Zatrzymaj maszynę w normalnym trybie. Awaryjne zatrzymanie ma sens przy zagrożeniu, nie jako początek planowanego serwisu.
- Izolacja. Rozłączniki, zawory, odcięcie mediów. Każde źródło energii odłączasz osobno.
- Blokada i oznakowanie. Osobista kłódka każdego wykonawcy oraz tag z imieniem, datą i powodem.
- Zneutralizowanie energii resztkowej i weryfikacja zera energii. Próba rozruchu, pomiar miernikiem, odczyt z manometru. Dopiero teraz zaczynasz pracę.
Po zakończeniu serwisu przebieg jest odwrotny. Sprawdź, że nikt nie znajduje się w strefie zagrożenia, zdejmij blokady (każdy swoją), powiadom osoby, które wcześniej informowałeś, i dopiero wtedy uruchom maszynę.
Czym jest energia resztkowa i jak ją zneutralizować przed serwisem maszyny?
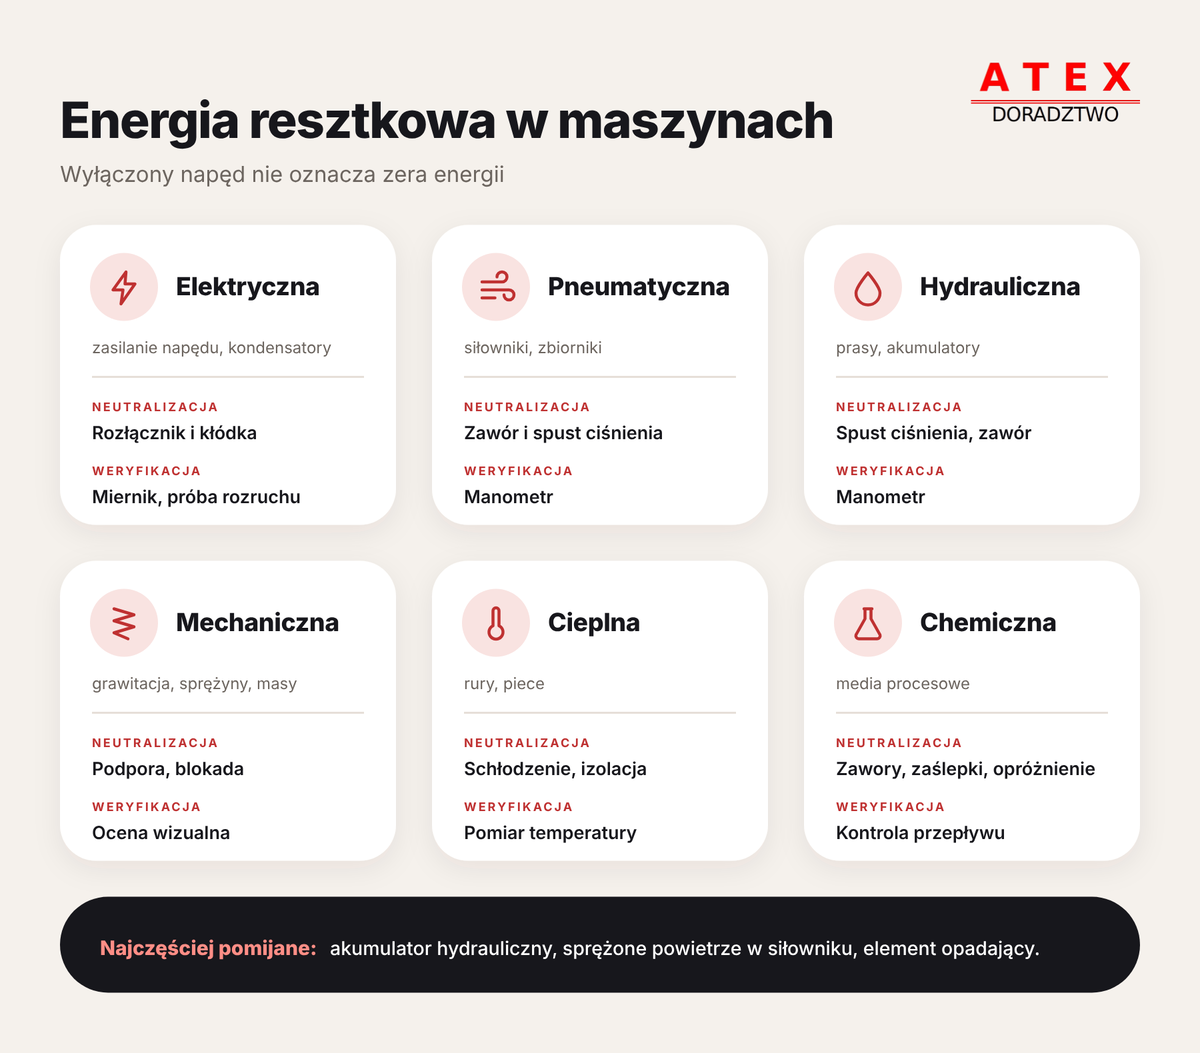
Wyłączenie napędu nie usuwa energii zgromadzonej w maszynie. To właśnie energia resztkowa odpowiada za wypadki, które „nie miały prawa się zdarzyć”, bo maszyna była wyłączona. Poniższa tabela pokazuje, co neutralizować i czym sprawdzać.
| Energia | Przykład | Neutralizacja | Weryfikacja |
|---|---|---|---|
| Elektryczna | zasilanie napędu, kondensatory | rozłącznik i kłódka | miernik, próba rozruchu |
| Pneumatyczna | siłownik | zawór, spust ciśnienia | manometr |
| Hydrauliczna | prasa, akumulator | spust ciśnienia, zawór | manometr |
| Mechaniczna | grawitacja, sprężyna, masy wirujące | podpora, blokada mechaniczna | ocena wizualna |
| Cieplna | rury, piece | schłodzenie, izolacja | pomiar temperatury |
| Chemiczna | media procesowe | zawory, zaślepki, opróżnienie | kontrola przepływu |
W praktyce najczęściej zapomina się o akumulatorze hydraulicznym, sprężonym powietrzu w siłowniku i elemencie, który opadnie po wyłączeniu napędu. Przy tych trzech warto mieć w karcie LOTO osobny punkt z nazwą zaworu i miejscem odczytu.
Jak stosować kłódki LOTO, tagi i skrzynki grupowe (lockbox) przy pracy kilku osób?
Każdy, kto wchodzi do strefy zagrożenia, zakłada własną kłódkę. Tag dołączony do kłódki mówi, kto ją założył, kiedy i dlaczego. Dzięki temu nikt nie musi zgadywać, czy blokada jest jeszcze potrzebna.
Gdy przy maszynie pracuje kilka osób, sprawdza się skrzynka grupowa (lockbox). Klucze do kłódek założonych na punktach izolacji trafiają do skrzynki, a każdy wykonawca zamyka ją własną kłódką. Skrzynkę otworzy dopiero ostatnia osoba, która zdejmie swoją kłódkę.
💡 Może Cię zainteresować: Norma PN-EN 60079-17 w praktyce. Dlaczego „raz odebrana instalacja” nie jest bezpieczna na zawsze?
Jedna wspólna kłódka albo zapasowy klucz „w biurku” niszczy sens całej procedury, bo blokada przestaje być osobista. Podobnie zdjęcie cudzej kłódki: jeśli właściciela nie ma w zakładzie, potrzebna jest opisana w procedurze, kontrolowana ścieżka, a nie improwizacja.
Jak objąć procedurą LOTO firmy zewnętrzne i pracę na kilka zmian?
Procedura musi obejmować każdego, kto pracuje przy maszynie, także kontraktorów. Gdy na jednym terenie działa kilku pracodawców, obowiązuje ich współpraca i koordynacja (art. 208 Kodeksu pracy). W praktyce zakład ustala, czyje karty LOTO obowiązują, kto zakłada blokady i jak kontraktor potwierdza zero energii.
Drugi problem to zmiany. Serwis zaczyna się na pierwszej zmianie, a kończy na drugiej. Dobra praktyka to przekazanie blokad na piśmie i założenie kłódki przez osobę przejmującą, zanim poprzednia zdejmie swoją. Wtedy maszyna nigdy nie jest „bez właściciela”.
Jak stosować LOTO w strefach zagrożonych wybuchem i jak łączy się z ochroną ATEX?
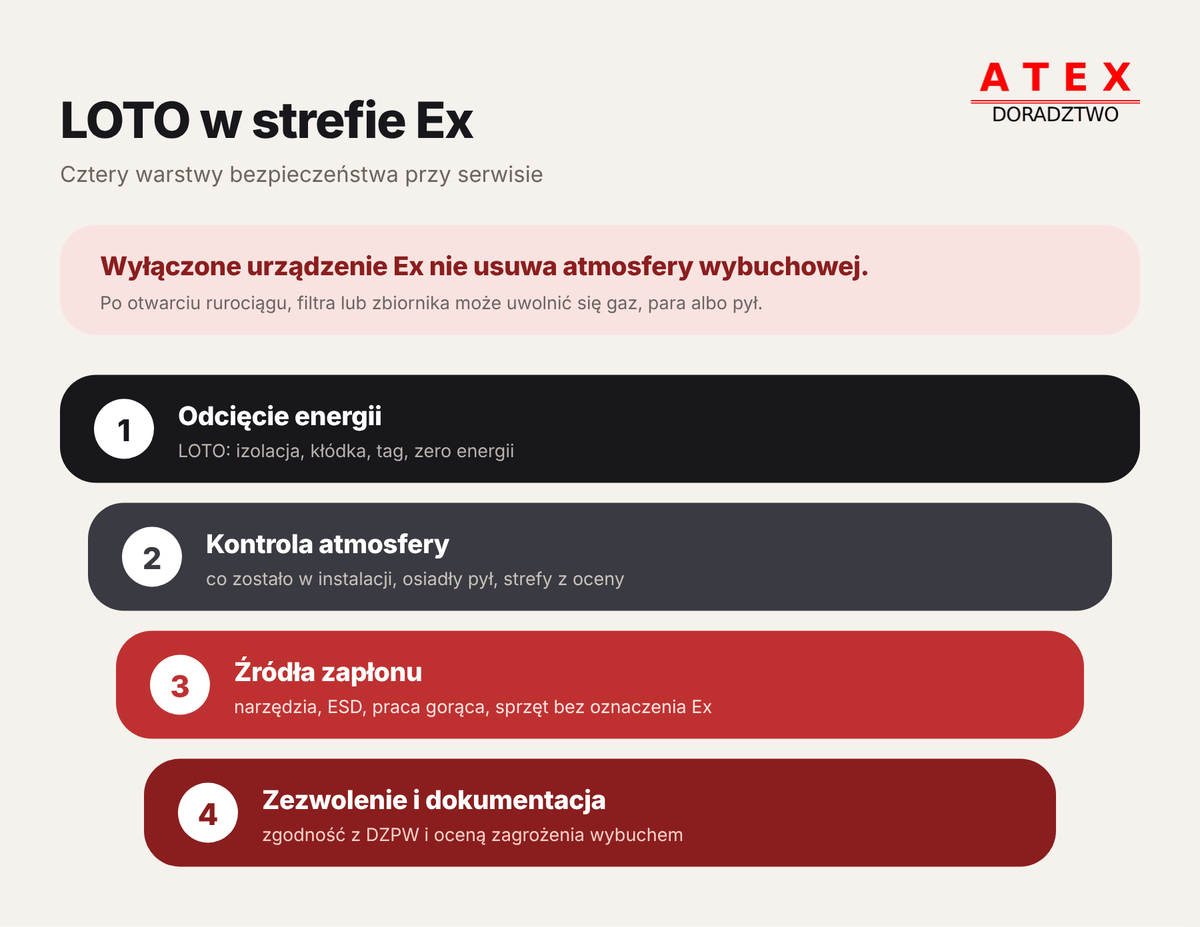
W strefie Ex odcięcie zasilania to dopiero pierwsza warstwa bezpieczeństwa. Wyłączone urządzenie Ex nie usuwa atmosfery wybuchowej. Po otwarciu rurociągu, filtra albo zbiornika mogą wydostać się gaz, para lub pył, a osiadły pył bywa równie groźny jak ten w powietrzu.
- Atmosfera. Sprawdź, co zostało w instalacji, zanim ją otworzysz. Pomaga w tym ocena zagrożenia wybuchem i wyznaczone strefy.
- Źródła zapłonu. Narzędzia iskrzące, ładunki elektrostatyczne, praca gorąca, urządzenia bez oznaczenia Ex. Zebraliśmy je w tekście o źródłach zapłonu w strefach zagrożonych wybuchem.
- Zezwolenie. LOTO bywa jednym z elementów zezwolenia na pracę niebezpieczną. Przy pracy gorącej obowiązuje zezwolenie na prace pożarowo niebezpieczne.
- Dokumentacja. Sposób serwisu w strefie powinien być spójny z Dokumentem Zabezpieczenia Przed Wybuchem.
- Sprawność instalacji. Przed rozruchem po serwisie sprawdza się m.in. połączenia wyrównawcze i uziemienia: pomiary elektryczne w strefach Ex.
Podczas serwisu instalacji z pyłem dochodzi jeszcze warstwa osadzona na urządzeniach i konstrukcjach oraz czyszczenie, które może ją zawirować. Jeśli podczas takich prac zdarzy się sytuacja o włos od wypadku, potraktuj ją jak sygnał ostrzegawczy: near miss w strefie Ex.
Jakie błędy w procedurze LOTO wychodzą najczęściej podczas audytów?
| Błąd | Co z tego wynika | Dobra praktyka |
|---|---|---|
| Procedura ogólna „dla zakładu”, bez kart dla maszyn | nikt nie wie, gdzie są wszystkie punkty izolacji | karta LOTO dla każdej maszyny, ze zdjęciami punktów |
| Brak weryfikacji zera energii | zaufanie do wyłącznika zamiast do pomiaru | obowiązkowa próba rozruchu lub pomiar przed pracą |
| Wspólna kłódka lub zapasowy klucz | blokadę może zdjąć ktoś, kto nie zna stanu prac | kłódki osobiste, klucze pod kontrolą |
| Pominięta energia resztkowa | uraz od akumulatora, powietrza lub opadającego elementu | osobny punkt w karcie i odczyt z manometru |
| Kontraktor poza procedurą, zmiana nie przekazuje blokad | maszyna uruchomiona, gdy ktoś jest jeszcze w strefie | koordynacja i pisemne przekazanie blokad |
| Zdjęcie cudzej kłódki | serwisant w strefie bez ochrony | opisana ścieżka awaryjna, zatwierdzona przez kierownika |
| Nieaktualne karty po modernizacji | nowy zawór lub zasilanie, o których karta nie wie | aktualizacja karty po każdej zmianie maszyny |
Jak wdrożyć procedurę LOTO w zakładzie i od czego zacząć?
Zacznij od maszyn, przy których serwis zdarza się najczęściej i gdzie jest najwięcej energii, a potem przenoś model na resztę parku. Sprawdza się taka kolejność:
- inwentaryzacja maszyn i źródeł energii wraz z punktami izolacji,
- karty LOTO dla poszczególnych maszyn, zatwierdzone przez służby techniczne i BHP,
- oznakowanie punktów izolacji oraz dobór kłódek, tagów i skrzynek grupowych,
- szkolenia: inne dla osób wykonujących blokadę, a inne dla pozostałych pracowników, którzy mają jej nie ruszać,
- okresowe kontrole na żywo, podczas prawdziwego serwisu, bo wtedy widać, które kroki są pomijane,
- aktualizacja kart po każdej modernizacji.
Powiązane tematy to bezpieczeństwo maszyn, ogólne zagadnienia BHP i, jeśli serwisujesz instalacje w strefach Ex, audyt ATEX.
Najczęściej zadawane pytania o procedurę LOTO
Co to jest LOTO i co oznacza skrót?
LOTO to skrót od Lockout/Tagout, czyli blokada i oznakowanie. To procedura, która na czas serwisu odcina maszynę od źródeł energii, blokuje ją osobistą kłódką i oznacza tagiem. Pracę rozpoczyna się dopiero po potwierdzeniu, że energia, także resztkowa, została usunięta.
Czy LOTO jest obowiązkowe w polskich zakładach?
Nazwa LOTO nie występuje w polskich przepisach, ale obowiązek bezpiecznej izolacji energii przy serwisie wynika z przepisów o maszynach, z obowiązków pracodawcy i z norm, między innymi PN-EN ISO 14118. Procedura LOTO to najczęściej stosowany sposób, by ten obowiązek spełnić.
Jakie są kroki procedury LOTO?
Sześć kroków: przygotowanie i identyfikacja źródeł energii, powiadomienie osób, wyłączenie maszyny, izolacja od energii, założenie kłódki i tagu oraz neutralizacja energii resztkowej z weryfikacją zera energii. Po pracy sprawdza się, czy nikt nie jest w strefie, zdejmuje blokady i uruchamia maszynę.
Czym różni się LOTO od zwykłego wyłączenia maszyny?
Zwykłe wyłączenie zatrzymuje napęd, ale każdy może maszynę uruchomić, a energia resztkowa nadal grozi urazem. LOTO dodaje fizyczną blokadę każdego źródła energii, osobistą kłódkę i obowiązkową weryfikację, że energii nie ma. Dzięki temu uruchomienie podczas serwisu jest praktycznie wykluczone.
Kto może zdjąć kłódkę LOTO?
Tylko osoba, która ją założyła. Kłódka jest osobista i nie ma zapasowego klucza w biurze. Jeśli właściciela nie ma w zakładzie, stosuje się opisaną w procedurze ścieżkę awaryjną, zatwierdzoną przez kierownika, z potwierdzeniem, że nikt nie znajduje się w strefie zagrożenia.
Co zrobić z energią resztkową?
Zneutralizować ją osobno dla każdego rodzaju i sprawdzić. Ciśnienie w układach pneumatycznych i hydraulicznych spuszczasz i odczytujesz na manometrze, elementy ruchome podpierasz, kondensatory rozładowujesz i mierzysz miernikiem. Samo wyłączenie napędu tej energii nie usuwa.
Czy LOTO obejmuje firmy zewnętrzne?
Tak. Kontraktor pracujący przy maszynie musi stosować tę samą procedurę, a zakład koordynuje blokady wszystkich wykonawców. Ustala się, czyje karty LOTO obowiązują, kto zakłada blokady i jak potwierdzane jest zero energii. Przy zmianach blokady przekazuje się na piśmie.
Jak LOTO łączy się z pracami w strefie Ex?
LOTO jest jednym z elementów zezwolenia na pracę niebezpieczną. W strefie Ex dochodzi do niego kontrola pozostałej atmosfery wybuchowej, wykluczenie źródeł zapłonu (narzędzia, iskrzenie, ESD, praca gorąca) oraz zgodność z oceną zagrożenia wybuchem i DZPW.
Źródła
- Dyrektywa 2006/42/WE (maszynowa) – EUR-Lex
- Rozporządzenie (UE) 2023/1230 w sprawie maszyn – EU-OSHA
- Rozporządzenie Ministra Gospodarki z 30 października 2002 r., Dz.U. 2002 nr 191 poz. 1596 – ISAP
- Rozporządzenie Ministra Energii z 28 sierpnia 2019 r., Dz.U. 2019 poz. 1830 – ISAP
- OSHA 29 CFR 1910.147 – The control of hazardous energy (lockout/tagout)
Stan prawny na listopad 2026.