Matryca ryzyka BHP w zakładzie przemysłowym – jak oceniać ryzyko, żeby nie robić tego „na oko”?
Matryca ryzyka to tabela, w której zestawiasz, jak często coś się zdarza (P), z tym, jak poważne są skutki (S) – a przecięcie obu osi mówi, jaki jest poziom ryzyka i co trzeba zrobić. Działa tylko wtedy, gdy obie skale mają konkretne, liczbowe definicje. Bez nich ocena staje się zgadywaniem – a według danych cytowanych przez CIOP-PIB w 18–41% wypadków przy pracy zagrożenia w ogóle nie było w ocenie ryzyka.
Ten poradnik jest dla służb BHP, kierowników utrzymania ruchu i osób odpowiedzialnych za zakład przemysłowy. Pokazujemy w nim, jak zbudować matrycę, która rozróżnia awarię pompy od wybuchu pyłu, jak skalibrować ją danymi zamiast intuicji i kiedy trzeba sięgnąć po mocniejsze narzędzia.
Co to jest matryca ryzyka i jak łączy się z oceną ryzyka zawodowego?
Matryca (macierz) ryzyka to tabela łącząca kategorię prawdopodobieństwa (P) z kategorią skutków (S). Każda komórka ma przypisany poziom ryzyka i działanie, które z niego wynika. Brzmi prosto – i właśnie o to chodzi. Matryca ma zamienić ogólne „wydaje mi się, że jest w porządku” na powtarzalną decyzję, którą inna osoba podejmie w ten sam sposób.
💡 Może Cię zainteresować: Nie wszystko, co pyli, jest bezpieczne – jak czytać wskaźniki Kst i Pmax w praktyce?
Warto rozróżnić dwa pojęcia, które w zakładach często się mieszają. Ryzyko zawodowe to pojęcie prawne: prawdopodobieństwo wystąpienia niepożądanych zdarzeń związanych z pracą, powodujących straty, zwłaszcza niekorzystne skutki zdrowotne (definicja z rozporządzenia w sprawie ogólnych przepisów BHP). Poziom ryzyka to wynik konkretnego narzędzia – matrycy, metody Risk Score czy analizy LOPA.
Zapewnij swojej firmie ocenę zagrożeń, która realnie podnosi poziom bezpieczeństwa.
Innymi słowy: obowiązek dotyczy oceny ryzyka zawodowego, a matryca jest jednym ze sposobów, żeby tę ocenę zrobić rzetelnie. Nie jedynym i nie zawsze wystarczającym – do tego wrócimy w dalszej części.
Czy ocena ryzyka zawodowego jest obowiązkowa i kogo dotyczy?
Tak – każdy pracodawca ma obowiązek ocenić i udokumentować ryzyko zawodowe, niezależnie od wielkości firmy. Wynika to z art. 226 Kodeksu pracy oraz § 39 i § 39a rozporządzenia w sprawie ogólnych przepisów BHP. Pracodawca musi też stosować środki ograniczające ryzyko i informować pracowników o ryzyku na ich stanowiskach.
Skala jest duża: w 2025 r. ocena ryzyka objęła stanowiska, na których pracowało 2,3 mln osób, z czego 38,8% w przetwórstwie przemysłowym (GUS). Ocenę przeprowadza pracodawca, służba BHP albo zespół z udziałem pracowników. Z praktyki: najlepsze oceny powstają wtedy, gdy przy stole siedzi operator, który zna instalację na co dzień, a nie tylko osoba z działu BHP z formularzem.
Uwaga na mylenie dokumentów: w zakładzie przemysłowym ocena ryzyka zawodowego funkcjonuje obok innych opracowań – oceny ryzyka wybuchu w Dokumencie Zabezpieczenia Przed Wybuchem, oceny zagrożenia wybuchem na potrzeby ochrony ppoż. oraz analiz HAZOP i LOPA. Każdy z nich ma inną podstawę prawną i inny cel. Żaden nie zastępuje pozostałych.
Dlaczego ocena „na oko” zawodzi? Dane z polskich zakładów
Najczęstszy problem nie polega na tym, że ktoś ocenił ryzyko źle. Polega na tym, że zagrożenia w ogóle nie zauważono. Dane CIOP-PIB, oparte na sprawozdaniach Głównego Inspektoratu Pracy, pokazują to wprost: w 18–41% wypadków występowały zagrożenia nieujęte w ocenie ryzyka, zależnie od roku.
Przemysł jest tu szczególnie narażony. W 2025 r. wskaźnik wypadkowości w przetwórstwie przemysłowym wyniósł 7,70 poszkodowanych na 1000 pracujących, przy średniej krajowej 4,85 (GUS, dane wstępne). W I półroczu 2026 r. liczba poszkodowanych wzrosła o 7,9% r/r, do 33 081 osób.
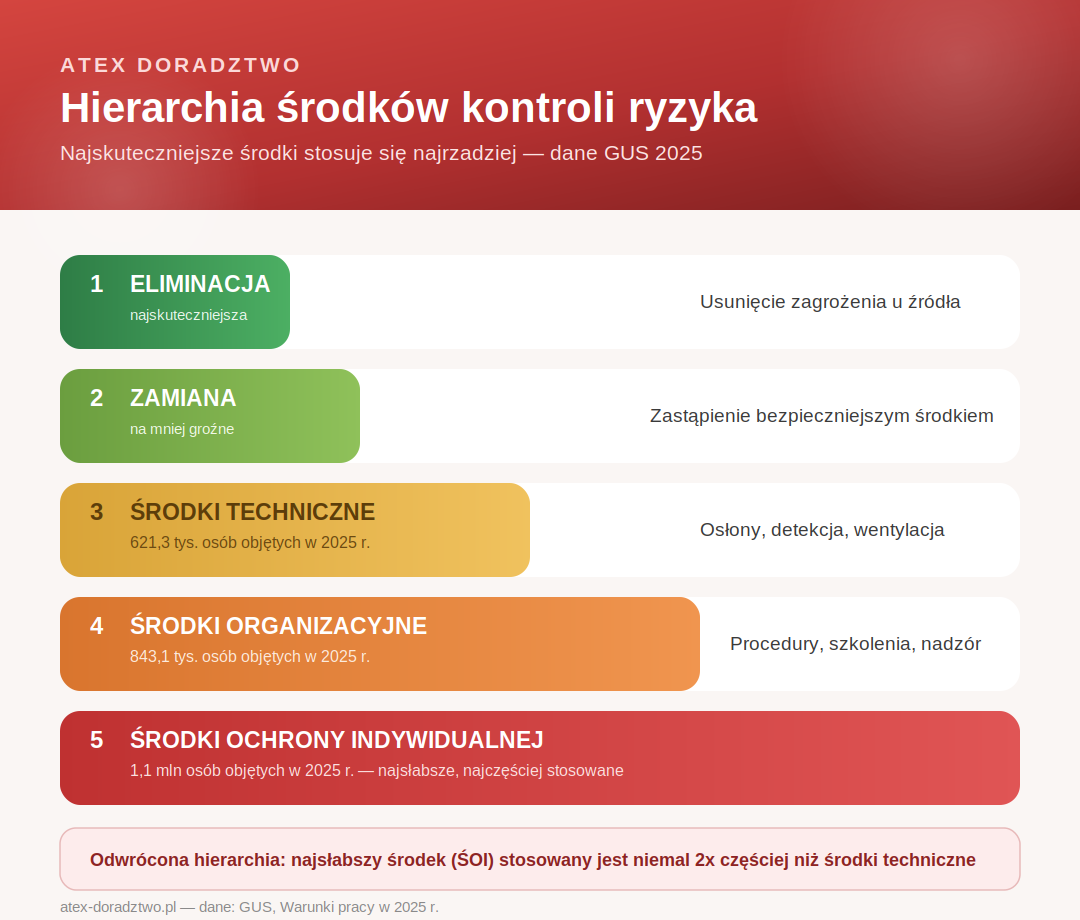
Hierarchia środków kontroli ryzyka – najskuteczniejsze środki stosuje się najrzadziej (GUS 2025)
Spójrz na infografikę powyżej. W 2025 r. środki ochrony indywidualnej zastosowano wobec 1,1 mln osób, a środki techniczne tylko wobec 621,3 tys. (GUS, Warunki pracy w 2025 r.). To odwrócona hierarchia: sięgamy najczęściej po najsłabsze narzędzie, bo jest najtańsze i najszybsze. Dobra matryca wymusza pytanie o środki techniczne, zanim ktoś wpisze „rękawice i okulary”.
Kontrole to potwierdzają. W 2024 r. inspektorzy PIP doprowadzili do usunięcia nieprawidłowości w ocenie ryzyka dotyczących 126,9 tys. pracowników (Rada Ochrony Pracy). A w całej UE najczęstszym powodem braku oceny ryzyka jest przekonanie, że „zagrożenia i tak są znane” – wskazuje je 80% takich firm (EU-OSHA, ESENER 2024).
Jak zbudować matrycę ryzyka krok po kroku?
Poniżej siedem kroków, które sprawdzają się w zakładach przemysłowych. Najważniejszy jest krok trzeci – skale definiuje się przed oceną, a nie w jej trakcie. Inaczej każdy scenariusz „dopasowuje się” do skali, która akurat pasuje.
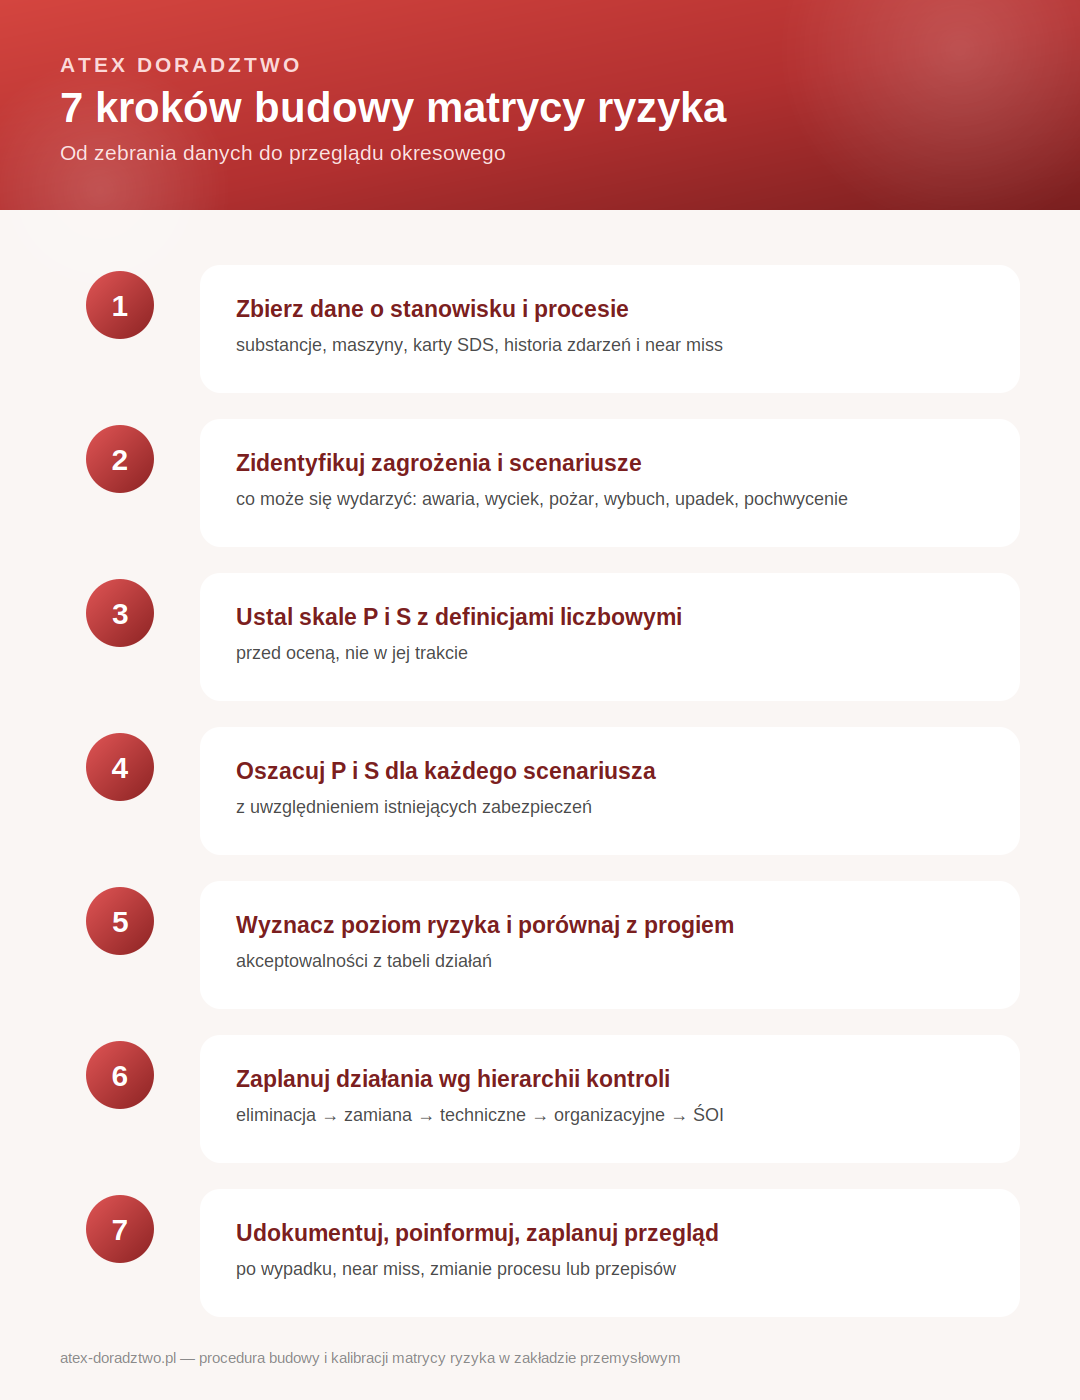
7 kroków budowy matrycy ryzyka – od zebrania danych do przeglądu
Jak zdefiniować skalę prawdopodobieństwa?
Zamiast słów „mało prawdopodobne” czy „prawdopodobne” użyj przedziałów częstości: raz na miesiąc, kilka razy w roku, raz na 1–10 lat i tak dalej. Dane weź z własnego zakładu – rejestru near miss i historii awarii z systemu CMMS – a uzupełnij bazami niezawodnościowymi.
Przykład z liczbami: według danych HSE (2012) wyciek z pompy z pojedynczym uszczelnieniem to statystycznie 5×10⁻⁴ zdarzenia na pompę na rok. Jeśli w instalacji pracuje 20 takich pomp, daje to ok. 10⁻² na rok, czyli średnio raz na 100 lat w skali zakładu – dokładnie na granicy poziomów P1 i P2. Jedna pompa wygląda niegroźnie, cała instalacja już mniej.
📖 Przeczytaj również: Co to jest minimalna energia zapłonu (MEZ) i dlaczego ma znaczenie?
Jak zdefiniować skalę skutków?
Skala S powinna opisywać skutki jednocześnie dla ludzi, instalacji, środowiska i ciągłości produkcji. Sam opis „wypadek ciężki” nie wystarczy, jeśli ten sam scenariusz zatrzymuje linię na dwa tygodnie.
Punktem odniesienia dla progów kosztowych bywa klasyfikacja incydentów procesowych CCPS: Tier 1 od 100 000 USD strat, Tier 2 w przedziale 2 500–100 000 USD. Dla skutków zdrowotnych pomocna jest liczba z GUS: w 2024 r. wypadki spowodowały 2,9 mln dni niezdolności do pracy, średnio 43 dni na poszkodowanego. Nawet „lekki” wypadek to ponad miesiąc nieobecności.
Jak ustalić progi akceptacji ryzyka?
Matryca, która kończy się na kolorze komórki, niewiele daje. Każdy poziom ryzyka musi mieć przypisane działanie i termin. Przykładowy układ pokazuje tabela na końcu artykułu – od przeglądu rocznego przy ryzyku niskim po natychmiastowe wstrzymanie pracy przy ryzyku niedopuszczalnym.
Matryca 3×3, 5×5 czy Risk Score – którą metodę wybrać?
Norma PN-N-18002 opisuje najpopularniejszy w Polsce wariant: matrycę 3×3. Łączy trzy poziomy prawdopodobieństwa z trzema poziomami ciężkości skutków. Ryzyko małe i średnie jest dopuszczalne, duże – niedopuszczalne.
| Prawdopodobieństwo \ Ciężkość | Mała | Średnia | Duża |
|---|---|---|---|
| Mało prawdopodobne | Małe (1) | Małe (1) | Średnie (2) |
| Prawdopodobne | Małe (1) | Średnie (2) | Duże (3) |
| Wysoce prawdopodobne | Średnie (2) | Duże (3) | Duże (3) |
Tabela 1. Matryca 3×3 wg PN-N-18002
Dla biura czy magazynu to często wystarczy. W zakładzie z instalacjami procesowymi trzy poziomy to za mało – awaria uszczelnienia i wybuch pyłu trafiają do tej samej kolumny „duża ciężkość”. Dlatego w przemyśle lepiej sprawdza się matryca 5×5 z liczbowymi przedziałami częstości.
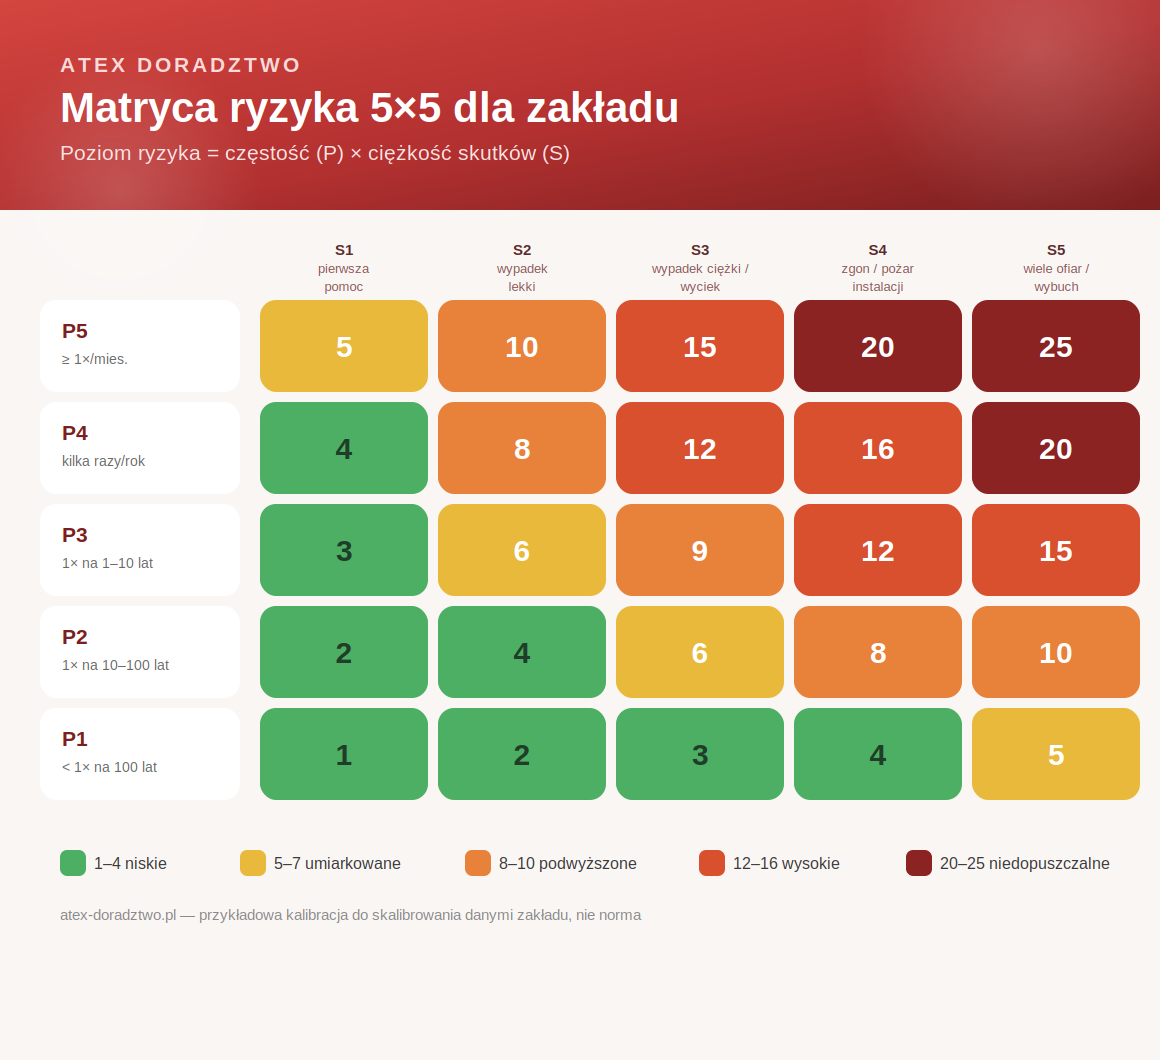
Matryca ryzyka 5×5 – przykładowa kalibracja dla zakładu przemysłowego
| P \ S | S1 pierwsza pomoc | S2 wypadek lekki | S3 wypadek ciężki / wyciek | S4 zgon / pożar instalacji | S5 wiele ofiar / wybuch |
|---|---|---|---|---|---|
| P5 ≥ 1×/mies. | 5 | 10 | 15 | 20 | 25 |
| P4 kilka razy/rok | 4 | 8 | 12 | 16 | 20 |
| P3 1× na 1–10 lat | 3 | 6 | 9 | 12 | 15 |
| P2 1× na 10–100 lat | 2 | 4 | 6 | 8 | 10 |
| P1 < 1× na 100 lat | 1 | 2 | 3 | 4 | 5 |
Tabela 2. Matryca 5×5 – przykład do kalibracji danymi zakładu, nie norma
Traktuj tę tabelę jako punkt wyjścia, a nie gotowy wzór. Progi i opisy skutków trzeba dopasować do własnego zakładu – inaczej wygląda S3 w rozlewni gazu, a inaczej w stolarni.
Trzecią popularną metodą jest Risk Score (R = S × E × P). Dodaje wymiar, którego brakuje w klasycznej matrycy: ekspozycję, czyli to, jak często i jak długo człowiek przebywa w pobliżu zagrożenia. Wynik poniżej 20 to ryzyko pomijalne, powyżej 400 – bardzo duże, wymagające wstrzymania pracy. Risk Score i skalę PN-N-18002 policzysz bezpłatnie w aplikacji IRYS udostępnianej przez CIOP-PIB.
| Metoda | Skala | Zalety | Ograniczenia | Kiedy stosować |
|---|---|---|---|---|
| PN-N-18002, 3 stopnie | 3×3 | Prosta, szybka, znana inspektorom PIP | Mała rozdzielczość | Stanowiska o typowych zagrożeniach |
| PN-N-18002, 5 stopni | 5 poziomów | Lepsze różnicowanie | Nadal opisowe skale | Zakłady z wieloma zagrożeniami |
| Risk Score | S×E×P, 0,05–10 000 | Uwzględnia ekspozycję, progi liczbowe | Pozorna precyzja | Maszyny, prace powtarzalne |
| Matryca 5×5 z częstościami | P/rok × S | Skalibrowana danymi zakładu | Wymaga danych i definicji | Zakłady przemysłowe, zdarzenia procesowe |
| LOPA / SIL | Rzędy wielkości 10⁻ⁿ/rok | Ilościowa ocena warstw zabezpieczeń | Czasochłonna, wymaga zespołu | Scenariusze wybuchu i wycieku toksycznego |
Tabela 4. Porównanie metod oceny ryzyka
Przykłady: awaria, wyciek, pożar, near miss i wybuch w matrycy ryzyka
Tu matryca dla zakładu przemysłowego najbardziej różni się od typowych wzorów BHP. Oś prawdopodobieństwa kalibruje się danymi o zdarzeniach procesowych, a nie ogólną statystyką wypadków. Szczególnie cenne są zdarzenia typu near miss w strefie Ex – każde zgłoszone zdarzenie to darmowa informacja o scenariuszu, który jeszcze nie skończył się wypadkiem.
| Scenariusz | Skąd wziąć dane do P | Typowe S | Działanie |
|---|---|---|---|
| Wyciek cieczy palnej z uszczelnienia pompy | HSE: 5×10⁻⁴/pompę/rok (pojedyncze uszczelnienie) | S3 | Podwójne uszczelnienie, detekcja, taca |
| Pożar w magazynie opakowań | Rejestr zakładu; PSP: +6,49% pożarów magazynów w 2025 r. | S4 | Separacja, SAP, ograniczenie ilości |
| Near miss: iskrzenie przy przeładunku | Rejestr near miss zakładu | S4–S5 (potencjalnie) | Uziemienie, procedura, szkolenie |
| Wybuch pyłu w odpylaczu | Historia zdarzeń; CSB: odpylacze w >40% wybuchów pyłu | S5 – poza matrycą | HAZOP/LOPA, odciążanie, izolacja, tłumienie |
| Awaria pętli sterowania (BPCS) | LOPA: rząd wielkości 10⁻¹/rok | S3–S5 | Analiza LOPA, ewentualnie SIL |
Tabela 3. Scenariusze procesowe w matrycy – wartości ilustracyjne, do kalibracji danymi zakładu
Dwa dane z 2025 r. dobrze pokazują, dlaczego warto aktualizować oś P. Pożarów w obiektach magazynowych przybyło o 6,49%, a w produkcyjnych o 3,75% (KG PSP). Z kolei nieprawidłowe zachowanie pracownika było przyczyną 41,9% wypadków (GUS). Matryca, która pomija czynnik ludzki, systematycznie zaniża ryzyko najczęstszych scenariuszy.
W scenariuszach procesowych warto łączyć ocenę z szerszym spojrzeniem na bezpieczeństwo procesowe – tak, żeby skale P i S były spójne z tymi, które stosuje się w analizach instalacji.
👉 Zapoznaj się też: Czym jest przerywacz płomienia w strefie Ex? Kluczowy element ochrony przeciwwybuchowej!
Kiedy matryca ryzyka nie wystarcza?
Matryca jest świetna do porządkowania wielu zagrożeń naraz. Gorzej radzi sobie z porównywaniem zagrożeń o zupełnie innym charakterze. Analiza Coxa (2008) wykazała, że matryce poprawnie porównują mniej niż 10% losowo dobranych par zagrożeń.
Najczęstsza pułapka: scenariusze rzadkie, ale katastrofalne – wybuch pyłu, wyciek substancji palnej – lądują w tej samej komórce co zdarzenia częste o umiarkowanych skutkach. Na matrycy wyglądają podobnie, w rzeczywistości wymagają zupełnie innych zabezpieczeń.
W takich przypadkach matrycę uzupełnia się analizą warstw zabezpieczeń LOPA, doborem SIL lub PL dla systemów bezpieczeństwa, a przy złożonych instalacjach – analizą HAZOP. Matryca mówi „tu jest problem”, a te metody mówią, czy zabezpieczenia naprawdę wystarczą.
Druga pułapka to przekonanie, że mały zakład oznacza małe ryzyko. W 2022 r. w Polsce odnotowano 29 zdarzeń o znamionach poważnej awarii. 11 z 15 zdarzeń zakładowych dotyczyło zakładów spoza reżimu Seveso, a ich wskaźnik awaryjności był około 3 razy wyższy niż zakładów sevesowskich (CIOP-PIB).
I jeszcze jedno: rejestr near miss poprawia oszacowanie P, ale nie zastępuje analizy. Nie istnieje stała proporcja między zdarzeniami „prawie wypadkowymi” a wypadkami (NIOSH, 2018), więc nie da się z nich po prostu wyliczyć ryzyka.
Jak często aktualizować ocenę ryzyka?
Ocena ryzyka to nie dokument „na lata”. Aktualizuj ją po każdym wypadku, po istotnym near miss, przy zmianie procesu, modernizacji instalacji i zmianie przepisów. Warto też pamiętać o starzeniu się instalacji – według Wspólnego Centrum Badawczego KE (JRC) około połowa awarii przemysłowych w Europie wiąże się ze starzeniem urządzeń. Instalacja, która 10 lat temu była na poziomie P2, dziś bywa już na P3.
W strefach zagrożenia wybuchem dobrym momentem na przegląd matrycy są okresowe inspekcje instalacji Ex wg PN-EN 60079-17. To wtedy najczęściej wychodzi, że stan urządzeń odbiega od założeń przyjętych w ocenie.
| Poziom ryzyka | Akceptowalność | Działanie | Termin (propozycja) |
|---|---|---|---|
| Niskie | Akceptowalne | Utrzymanie środków, przegląd okresowy | Przegląd roczny |
| Umiarkowane | Akceptowalne warunkowo | Plan działań, monitoring | Do 12 miesięcy |
| Podwyższone | Tolerowane czasowo | Środki techniczne lub organizacyjne | Do 3 miesięcy |
| Wysokie | Niedopuszczalne | Natychmiastowe działania, nadzór | Przed kolejną zmianą |
| Niedopuszczalne | Niedopuszczalne | Wstrzymanie pracy lub procesu | Natychmiast |
Tabela 5. Poziom ryzyka a działanie – terminy to propozycja, do dopasowania w procedurach zakładu
Jeśli w Twoim zakładzie ocena ryzyka zawodowego, DZPW i analizy procesowe powstawały osobno, warto je zestawić i sprawdzić, czy mówią tym samym językiem. Pomagamy w tym w ramach usług BHP i PPOŻ dla zakładów.
Najczęściej zadawane pytania o matrycę ryzyka BHP w zakładzie przemysłowym
Co to jest matryca ryzyka w BHP?
To tabela łącząca prawdopodobieństwo zdarzenia (P) z jego skutkami (S). Komórka na przecięciu osi wskazuje poziom ryzyka i wymagane działanie – od przeglądu okresowego po wstrzymanie pracy.
Czym różni się ryzyko zawodowe od poziomu ryzyka?
Ryzyko zawodowe to pojęcie prawne – prawdopodobieństwo niepożądanych zdarzeń związanych z pracą, powodujących straty zdrowotne. Poziom ryzyka to wynik konkretnego narzędzia, np. matrycy lub Risk Score.
Kto przeprowadza ocenę ryzyka zawodowego w zakładzie?
Pracodawca, służba BHP albo zespół z udziałem pracowników. Najlepiej, gdy w ocenie uczestniczą osoby, które znają instalację z codziennej pracy.
Jak często trzeba aktualizować ocenę ryzyka zawodowego?
Po wypadku, istotnym near miss, zmianie procesu, modernizacji i zmianie przepisów. Dodatkowo warto przyjąć stały przegląd, np. roczny.
Czym różni się metoda Risk Score od matrycy wg PN-N-18002?
Risk Score dodaje trzeci wymiar – ekspozycję – i liczy wynik wzorem R = S × E × P. Matryca PN-N-18002 opiera się na dwóch osiach w skali 3- lub 5-stopniowej.
Czy near miss należy uwzględniać w ocenie ryzyka?
Tak. Near miss to najlepsze źródło danych o scenariuszach, które jeszcze nie skończyły się wypadkiem. Poprawia oszacowanie P, ale nie zastępuje analizy.
Czy ocena ryzyka zawodowego zastępuje DZPW?
Nie. To dwa odrębne dokumenty z różnymi podstawami prawnymi. Ocena ryzyka zawodowego wynika z art. 226 Kp, a ocena ryzyka wybuchu w DZPW – z przepisów wdrażających dyrektywę 1999/92/WE.
Źródła
- GUS, Wypadki przy pracy w 2025 r. (dane wstępne): https://stat.gov.pl/files/gfx/portalinformacyjny/pl/defaultaktualnosci/5476/3/62/1/wypadki_przy_pracy_w_2025_-_dane_wstepne.pdf
- GUS, Wypadki przy pracy w I półroczu 2026 r.: https://stat.gov.pl/download/gfx/portalinformacyjny/pl/defaultaktualnosci/5476/3/64/1/wypadki_przy_pracy_w_1_polroczu_2026_-_dane_wstepne.pdf
- GUS, Wypadki przy pracy w 2024 r.: https://stat.gov.pl/files/gfx/portalinformacyjny/pl/defaultaktualnosci/5476/4/18/1/wypadki_przy_pracy_2024.pdf
- GUS, Warunki pracy w 2025 r.: https://stat.gov.pl/files/gfx/portalinformacyjny/pl/defaultaktualnosci/5476/1/20/1/warunkipracyw2025r..pdf
- Rada Ochrony Pracy, Uchwała nr 15/XII/2025: https://rop.sejm.gov.pl/wp-content/uploads/2025/09/Uchwala_15.pdf
- CIOP-PIB, Ordysiński (18–41%): https://www.ciop.pl/CIOPPortalWAR/file/96299/Przewidywanie-prawdopodobienstwa-wypadku-S-Ordysinski_IVPB01.pdf
- CIOP-PIB, Piętka (aplikacja IRYS): https://www.ciop.pl/CIOPPortalWAR/file/95091/20220817101855&BP_8_2022_s_22_26.pdf
- CIOP-PIB, Gajek (zakłady niesevesowskie): https://www.ciop.pl/CIOPPortalWAR/file/99120/2024091775846&BP_9_2024_GAJEK.pdf
- KG PSP, Biuletyn roczny za 2025 r.: https://www.gov.pl/attachment/858f238d-e1b7-4c78-a992-c61e82da1743
- EU-OSHA, ESENER 2024: https://osha.europa.eu/sites/default/files/documents/first-findings-esener-2024_EN.pdf
- UKEN Kraków, matryca 3×3 wg PN-N-18002: https://bip.uken.krakow.pl/wp-content/uploads/sites/11/2024/03/Załącznik-nr-8-do-Zasad_ocena-ryzyka-zawodowego.pdf
- Uniwersytet w Siedlcach, progi Risk Score: https://www.uws.edu.pl/images/UPH_2023/pliki/dokumenty/dzial_spraw_pracowniczych/nowe_dokumenty/Ocena_ryzyka_zawodowego_uws.pdf
- HSE, Failure Rate and Event Data (kopia udostępniona przez EFCOG): https://efcog.org/wp-content/uploads/Wgs/Operations%20Working%20Group/_Nuclear%20and%20Facility%20Safety%20Subgroup/Documents/HSE%20Failure%20Rates.pdf
- CCPS, Process Safety Metrics (Tier 1/Tier 2): https://www.aiche.org/sites/default/files/docs/pages/ccps_process_safety_metrics_-_v4.1.pdf
- Cox (2008), What’s Wrong with Risk Matrices?: https://ideas.repec.org/a/wly/riskan/v28y2008i2p497-512.html
- CSB, Fact Sheet o pyłach palnych: https://www.csb.gov/assets/1/6/CSB_2018_FactSheet_CombustibleDust_05.pdf
- JRC/MINERVA, utrzymanie systemów zabezpieczających przed uwolnieniem (starzenie się instalacji): https://minerva.jrc.ec.europa.eu/en/shorturl/minerva/cicmaintenance_of_primary_containment_systemsformattedfinalv2pdf
- NIOSH (CDC), near miss: https://stacks.cdc.gov/view/cdc/60726/cdc_60726_DS1.pdf